
製品そのものの設計に問題がなくても、製造の工程で不具合が生まれることがあります。組み付けミス、加工のばらつき、部品の取り違え、検査の見逃し、図面どおりにつくったはずなのに、なぜか不良が出る。その原因の多くは、設計ではなく工程の側に潜んでいます。
こうした「工程に潜むリスク」を、量産が始まる前に洗い出しておく手法が、工程FMEA(PFMEA)です。設計FMEAと混同されやすいですが、分析の対象も、着目する不具合の種類も、担当する部門も異なります。
この記事では、工程FMEAの基本的な考え方、設計FMEAとの違い、6ステップの進め方、そして「つくったきり使われない表」にしないためのポイントを整理します。
工程FMEAとは
工程FMEAとは、製造・組立の各工程を対象に、そこで起こりうる故障モード(不具合)とその影響を分析し、優先度の高いものから対策していく手法です。英語では Process FMEA、略してPFMEAと呼ばれます。
FMEA(Failure Mode and Effects Analysis=故障モード影響解析)にはいくつかの種類がありますが、分析の視点を「工程」に置いたものが工程FMEAにあたります。「この工程で何がうまくいかないと、どんな不具合につながるか」を工程ごとに洗い出していくことで、製造段階での品質の作り込みを支援します。
FMEAそのものの考え方や、設計FMEA・機能FMEAを含めた種類の全体像、S・O・Dの評価基準については、以下の記事で詳しく解説しています。あわせてご覧ください。
なぜ工程FMEAが必要なのか
設計が妥当であることと、その設計どおりにモノがつくれることは、別の問題です。たとえば圧入工程で治具が摩耗していれば圧入量がばらつき、はんだ工程で温度プロファイルが崩れれば接合不良が発生します。これらは設計図面をいくら見直しても見つかりません。
工程FMEAは、こうした「つくり方に起因する不具合」を、実際に不良が発生する前に予測して手を打つための仕組みです。不具合が量産後に発覚した場合の手直し・選別・回収コストと比べれば、生産準備段階での対策コストは格段に小さく済みます。
実施するタイミング
工程FMEAは、主に生産準備段階で実施します。具体的には次のようなタイミングが目安です。
- 新製品の量産立ち上げ前(工程設計が固まった段階)
- 新規ラインの導入時、既存ラインへの機種追加時
- 4M(Man/Machine/Material/Method)に変更が生じたとき
- 重大な工程不具合が発生し、水平展開を検討するとき
一度つくって終わりではなく、変更が入るたびに見直す「生きた文書」として運用することが前提になります。
特に4Mの変更や設計変更のように「変えたところ」が明確な場面では、工程全体を見直すより、変更点に絞って心配点を議論するDRBFMを組み合わせるのが効果的です。DRBFMについての概要や進め方は以下の記事をご覧ください。
設計FMEAとの違い
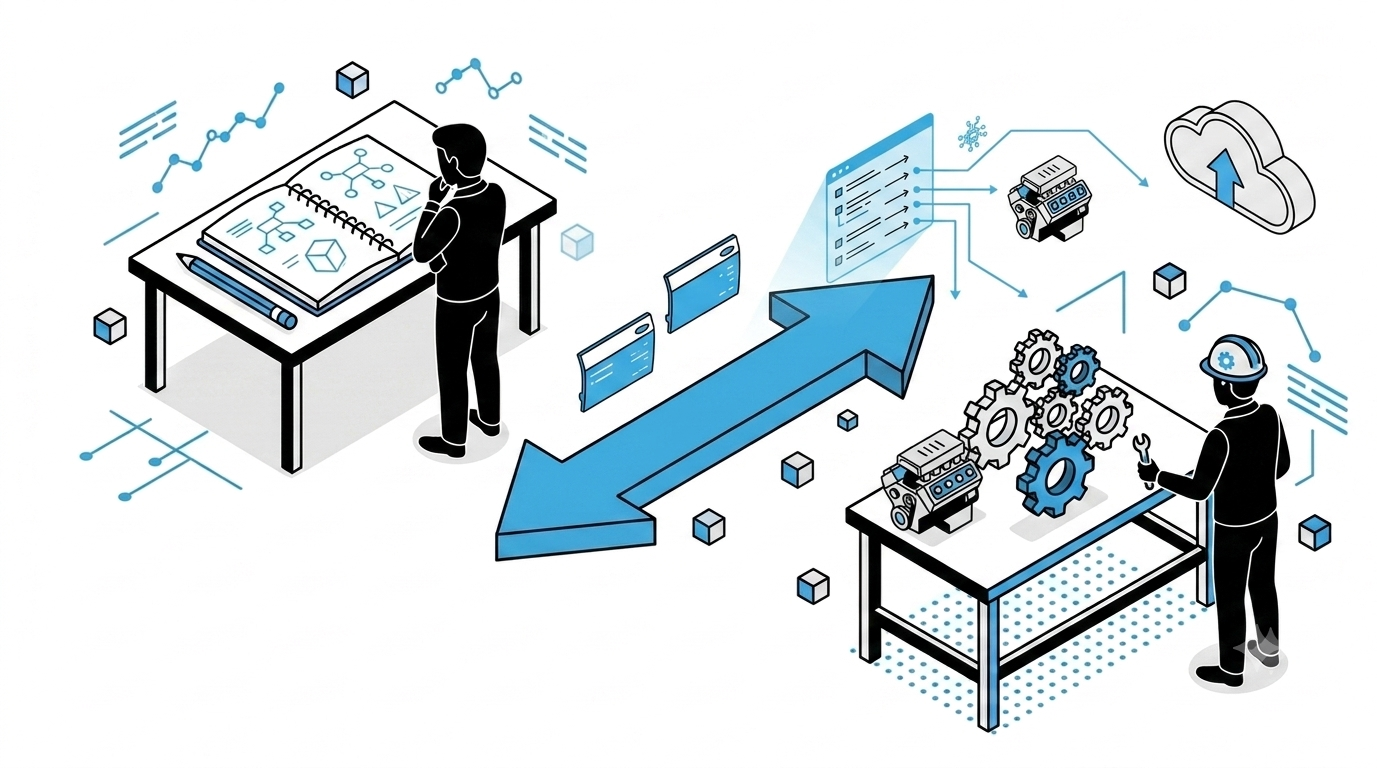
工程FMEA(PFMEA)と設計FMEA(DFMEA)の主な違いは、次のとおりです。
| 比較軸 | 設計FMEA(DFMEA) | 工程FMEA(PFMEA) |
|---|---|---|
| 分析の対象 | 製品の設計(部品・機能・構造) | 製造・組立の工程 |
| 着目する不具合 | 設計起因の不具合(強度不足、材質選定ミス、公差設定の不備など) | 工程起因の不具合(加工不良、組付けミス、部品誤投入、検査の見逃しなど) |
| 主な担当部門 | 設計部門 | 生産技術・製造・品質部門 |
| 実施タイミング | 設計段階(構想〜詳細設計) | 生産準備段階(工程設計〜量産試作) |
| 故障モードの例 | 破断する/変形する/絶縁不良になる | 圧入が浅い/ネジが締まっていない/異品を組み付ける |
| 対策の方向性 | 設計変更、材質・形状・公差の見直し | 工程条件の変更、治具・設備の改善、ポカヨケの追加、検査方法の見直し |
| 前提とする条件 | 製造は仕様どおり行われるものとする | 設計は妥当であるものとする |
表の最下段「前提とする条件」が、両者を区別するうえでもっとも重要なポイントです。
設計FMEAは「正しくつくられる」ことを前提に設計の弱点を探し、工程FMEAは「設計は正しい」ことを前提につくり方の弱点を探します。互いに相手の領域を前提条件として扱うため、どちらか一方だけでは抜けが生じます。
両者をどう連携させるか
設計FMEAで抽出された重要特性(安全・法規に関わる特性、機能に直結する寸法など)は、工程FMEAに引き継がれ、工程側の管理項目として管理計画(コントロールプラン)に落とし込まれるのが本来の流れです。この受け渡しが機能していないと、設計側が「ここは重要」と判断した特性が、現場では一般寸法と同じ扱いで流れてしまいます。
逆に、工程FMEAで「この形状ではどうしても組付けミスが避けられない」と判明した場合は、設計側にフィードバックして形状変更(誤組付け防止形状など)を検討する、という往復も重要です。
工程FMEAの進め方

工程FMEAは、一般に次の6ステップで進めます。
ステップ1:対象工程の明確化(工程フローの洗い出し)
まず、分析対象となる工程の範囲を決め、工程フロー図を作成します。ここでの精度が、以降のすべてを左右します。
注意したいのは、設計上の工程フローではなく、現場の実態に即したフローを描くことです。運搬・仮置き・段取り替え・手直しといった、正式な工程表には載らない作業でも不具合は発生します。実際に現場を歩いて確認することをおすすめします。
また、洗い出した工程フローは、工程の順序・作業内容・使用設備などを体系化した工程情報(BOP)として整理しておくと、次の工程FMEAでもそのまま土台として使えます。BOPの考え方は以下の記事で解説しています。
ステップ2:各工程の機能・要求の整理
その工程が果たすべき役割を、できるだけ具体的に書き出します。「圧入する」ではなく「規定荷重〇〇kNでベアリングを所定位置まで圧入する」というレベルまで具体化すると、次のステップで故障モードが挙げやすくなります。
ステップ3:故障モードの抽出
各工程で起こりうる不具合を列挙します。工程FMEAの故障モードは、多くの場合「要求されたことができていない状態」として表現されます。
- 過不足(圧入が浅い/深すぎる、締付トルクが低い/高い)
- 位置・姿勢の誤り(傾いている、裏返し、位置ずれ)
- 欠落・混入(部品なし、異品混入、異物混入)
- 損傷(キズ、打痕、変形)
このように類型を持っておくと、抽出の抜けを減らせます。
ステップ4:影響と原因の整理
抽出した故障モードについて、影響(後工程・完成品・最終顧客にどう波及するか)と原因(なぜその故障モードが起きるのか)を整理します。
影響は「後工程で組付け不可」「市場で異音発生」のように、どの段階で誰が困るのかを明確にします。原因は「作業者のミス」で止めず、「治具の摩耗により位置決め精度が低下する」「表示が小さく類似品と見分けがつかない」など、対策が打てる粒度まで掘り下げることが重要です。
ステップ5:評価と優先順位づけ(S・O・D)
重大度・発生頻度・検出難易度を点数化し、優先度をつけます。
| 評価軸 | 見るポイント | 点数が高くなる状態 |
| 重大度(S:Severity) | その不具合が顧客・後工程に与える影響の大きさ | 安全・法規に関わる、市場流出で重大クレームになる |
| 発生頻度(O:Occurrence) | その原因がどの程度の頻度で起こりうるか | 類似工程で過去に頻発、工程能力が不足している |
| 検出難易度(D:Detection) | 社内で流出前に検出できるか | 検査工程がない、抜取検査のみ、目視のみに依存 |
一般には各項目を1〜10点で評価し、掛け合わせたRPN(Risk Priority Number=S×O×D)で優先順位をつけます。近年のAIAG-VDA FMEAハンドブックでは、RPNに代えてAP(Action Priority:対応優先度)を用いる考え方も示されています。
ステップ6:対策の立案・実施と効果確認
優先度の高いものから対策を検討し、実施後に再評価します。対策には優先順位があり、「検出を強化する」よりも「そもそも発生させない」対策のほうが上位です。
- 工程そのものをなくす/設計変更で不要にする
- 発生を防ぐ(ポカヨケ、自動化、条件の固定化)
- 早期に検出する(インライン全数検査、荷重・トルクのモニタリング)
- 作業者の注意喚起(手順書、教育) 単独では対策として弱い
対策実施後は、S・O・Dを再評価し、リスクが十分下がったかを確認します。
記入項目の例
工程FMEAの様式は企業ごとに異なりますが、基本的な記入項目は次のとおりです。
| 工程No./工程名 | 30/ベアリング圧入 |
| 工程の機能・要求 | 規定荷重で所定位置まで圧入する |
| 故障モード | 圧入不足/圧入過多/傾き圧入 |
| 影響 | 後工程で異音、市場で早期摩耗 |
| 原因 | 治具の摩耗、荷重設定ミス、部品の面取り不良 |
| 現行の管理(予防/検出) | 荷重モニタリング、初品確認 |
| S/O/D・RPN | 8/3/4=96 |
| 推奨対策・担当・期限 | 荷重波形の全数判定を追加/生産技術/◯月末 |
| 対策後の評価 | 8/3/2=48 |
現場で形骸化させないコツ
工程FMEAは、現場の実態と離れた「机上の表」になると効果が薄れます。形骸化を防ぐには、次の点が重要です。
工程フローを実際の現場に即して正確に洗い出す
書類上の工程表だけを見て作成すると、実際に不具合が起きている運搬・仮置き・手直しといった工程が抜け落ちます。
現場の担当者を巻き込み、実態に基づいた故障モードを挙げる
「ヒヤリとした経験」「たまに起きるが報告していない事象」は、現場の作業者しか知りません。生産技術と品質だけで机上作成した工程FMEAは、精度が上がりにくいのが実情です。
評価基準(S・O・Dの目安)を社内で統一する
基準が人によって違うと、点数の大小に意味がなくなり、優先順位づけが機能しません。「重大度8とはどういう状態か」を文章と実例で定義した基準表を用意し、全員が同じものを見て評価する状態をつくります。
過去の工程不具合の記録を参照する
同じ不具合を繰り返す最大の原因は、過去の記録が参照されていないことです。類似工程の不具合履歴、変更点管理の記録、市場クレームの情報を作成時の入力として使える状態にしておきます。
変更が入るたびに更新する運用にする
4M変更、工程改善、設備更新のたびに見直すルールと担当を決めておかないと、初版のまま数年間放置される状態になりがちです。
ここで挙げたポイントは、工程FMEAに限らずFMEA全般に共通します。形骸化が起きる原因と、未然防止を組織の仕組みとして定着させる進め方は、以下の記事でまとめています。
過去の知見を活かす仕組み
工程FMEAの精度は、過去の工程不具合やノウハウをどれだけ参照できるかに大きく左右されます。
しかし実際には、不具合報告書は部門フォルダ、対策の経緯は担当者のメール、判断の根拠はベテランの頭の中——というように情報が散らばっているケースが少なくありません。この状態では、工程FMEAを作成するたびに事実上ゼロから考えることになり、組織として知見が蓄積されません。担当者が異動・退職すれば、判断の根拠ごと失われます。
製造業の未然防止を支援する「PRISM未然防止」は、工程FMEAやDRBFMの作成をAIで支援し、過去の技術情報を活用できる形にすることを支援します。工程FMEAを「毎回つくり直す作業」から「組織の知見を積み上げる仕組み」へと近づけるための選択肢のひとつです。
まとめ
工程FMEA(PFMEA)は、製造・組立の工程に潜む不具合を未然に洗い出し、対策する手法です。製品設計を対象とする設計FMEAとは対象も着目点も異なり、互いに相手の領域を前提とするため、両者は補完関係にあります。
進め方は、①対象工程の明確化 ②機能・要求の整理 ③故障モードの抽出 ④影響と原因の整理 ⑤S・O・Dによる評価 ⑥対策と効果確認の6ステップ。
対策は「検出の強化」よりも「発生の防止」を上位に置くことが原則です。
そして形骸化を防ぐ鍵は、工程フローを現場に即して正確に洗い出すこと、評価基準を社内で統一すること、そして過去の知見を参照できる状態にしておくことにあります。
ここまで見てきたとおり、工程FMEAの精度は「過去の工程不具合やノウハウをどれだけ参照できるか」に大きく左右されます。散らばった技術情報を組織の資産として活用できる状態にするには、それを支える仕組みが欠かせません。
製造業向けの製品ナレッジ活用基盤「PRISM」は、こうした技術情報の蓄積・活用を支援するプラットフォームです。機能や活用イメージをまとめた資料を無料でご用意していますので、以下からご覧ください。


とは-1024x576.png)